標(biāo)簽印完之后,品檢這道關(guān)把得好不好,直接決定客戶會(huì)不會(huì)投訴。我們車(chē)間曾經(jīng)因?yàn)槁z一批模切偏差的標(biāo)簽,導(dǎo)致客戶自動(dòng)貼標(biāo)機(jī)卡停,賠了兩萬(wàn)多塊錢(qián)。從那以后,品檢流程重新梳理了一遍。今天把我們現(xiàn)行的檢測(cè)方法分享出來(lái),供大家參考。
一、外觀檢測(cè):人眼+光源的雙重保障
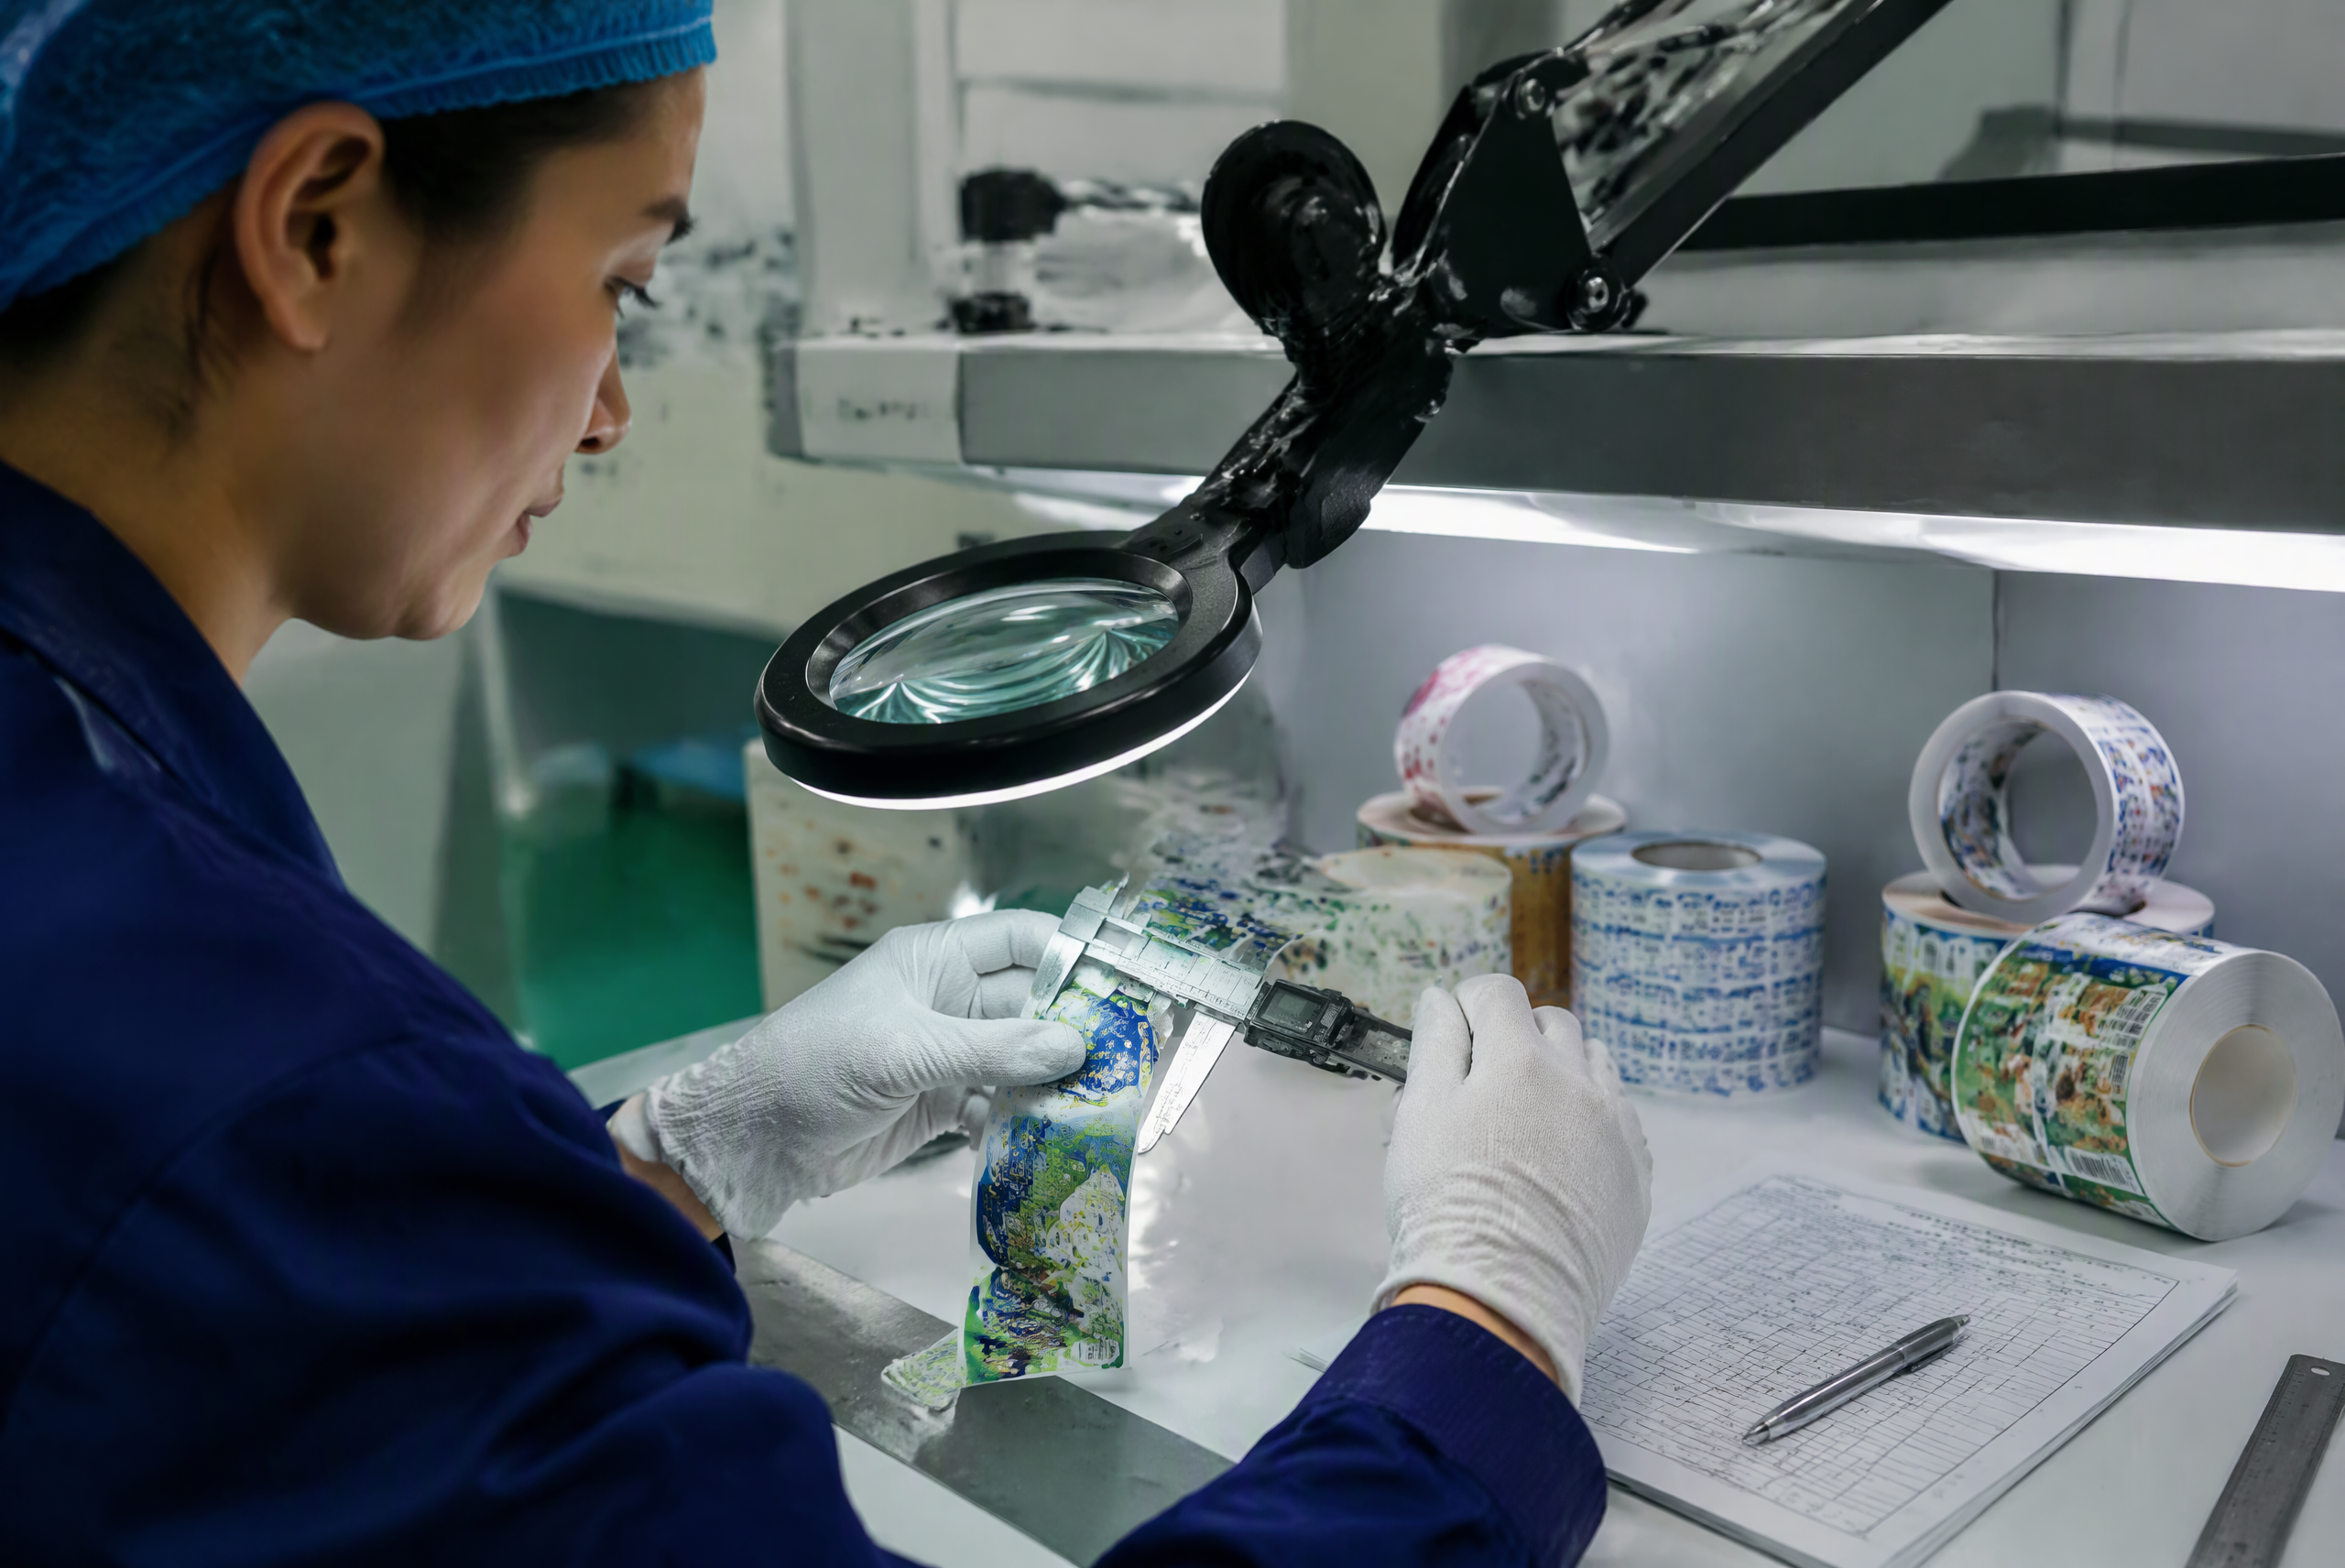
外觀是最直觀的,也是最容易漏的。我們的做法是在品檢臺(tái)上裝D65標(biāo)準(zhǔn)光源,檢驗(yàn)員在光源下逐卷檢查。重點(diǎn)看這幾項(xiàng):套印是否準(zhǔn)確、圖文是否有臟點(diǎn)劃傷、墨色是否均勻、模切是否到位。
這里有個(gè)實(shí)用技巧:檢驗(yàn)標(biāo)簽時(shí),把標(biāo)簽從底紙上揭下來(lái)貼到黑色背板上檢查。很多瑕疵在正常白色底紙上不明顯,貼到深色背景上一目了然。特別是淺色標(biāo)簽和透明標(biāo)簽,這個(gè)方法特別管用。
我們內(nèi)部規(guī)定,A級(jí)品不允許有明顯瑕疵;輕微瑕疵在次要位置、不影響識(shí)別和使用的,可以降級(jí)為B級(jí)品,單獨(dú)標(biāo)注出貨。客戶對(duì)品質(zhì)要求高的訂單,必須全檢;普通訂單按GB/T 7705標(biāo)準(zhǔn)抽檢。
二、尺寸檢測(cè):關(guān)鍵尺寸必須全測(cè)
標(biāo)簽尺寸不只是長(zhǎng)寬,還包括模切位置、圓角半徑、齒線間距等。我們用量規(guī)和投影儀配合檢測(cè)。常規(guī)尺寸用精度0.02毫米的游標(biāo)卡尺,異形標(biāo)簽用二次元投影儀取輪廓對(duì)比。
有一個(gè)數(shù)據(jù)值得注意:自動(dòng)貼標(biāo)機(jī)對(duì)標(biāo)簽尺寸的容錯(cuò)通常在正負(fù)0.3毫米以內(nèi)。超過(guò)這個(gè)范圍,貼標(biāo)時(shí)容易出現(xiàn)歪標(biāo)、卡標(biāo)。所以我們跟客戶確認(rèn)訂單時(shí),會(huì)主動(dòng)問(wèn)清楚是人工貼標(biāo)還是機(jī)器貼標(biāo)。機(jī)器貼標(biāo)的訂單,尺寸公差從嚴(yán)控制。
三、粘性檢測(cè):不能只看"能不能粘"
粘性檢測(cè)分初粘力和持粘力兩項(xiàng)。初粘力用滾球法測(cè),看多大的鋼球能從標(biāo)簽表面滾落,數(shù)字越大初粘力越強(qiáng)。持粘力用掛重法測(cè),標(biāo)簽貼到標(biāo)準(zhǔn)鋼板上,掛一定重量的砝碼,看多長(zhǎng)時(shí)間不掉落。
不同用途的標(biāo)簽,粘性標(biāo)準(zhǔn)不一樣。我們內(nèi)部建了一個(gè)簡(jiǎn)單的對(duì)照:普通商品標(biāo)簽初粘力在10號(hào)球以上即可;物流標(biāo)簽要求14號(hào)球以上;冷凍標(biāo)簽除了初粘力,持粘力在零下18度環(huán)境下必須保持24小時(shí)不脫落。
粘性檢測(cè)有個(gè)坑:測(cè)試鋼板必須干凈。我們之前用同一塊鋼板反復(fù)測(cè),結(jié)果數(shù)據(jù)忽高忽低。后來(lái)規(guī)定每測(cè)10次用酒精擦一次鋼板,數(shù)據(jù)才穩(wěn)定下來(lái)。
小結(jié)
品檢不是走過(guò)場(chǎng),是對(duì)客戶負(fù)責(zé),也是對(duì)自己負(fù)責(zé)。把外觀、尺寸、粘性三個(gè)維度檢到位,大部分客訴都能在出廠前攔截。