做標簽印刷的都知道,客戶最怕的就是"這批和上次顏色不一樣"。同一款產品,第一批印得好好的,第二批偏紅了;或者打樣確認的時候客戶點頭了,量產出來卻說"感覺不對"。色彩管理說起來是技術體系,落到車間里其實是一堆細節的執行。今天聊聊我們從打樣到量產,是怎么盡量把色差控制在可接受范圍內的。
一、印前階段:標準文件是第一步
很多色差問題根源在文件。客戶發來的設計稿,有的用RGB模式,有的CMYK但沒嵌入ICC配置文件,還有的直接給了個JPG。我們印前處理的第一條規矩:所有來稿統一轉CMYK,嵌入Fogra39或Japan Color 2001 Coated的ICC。
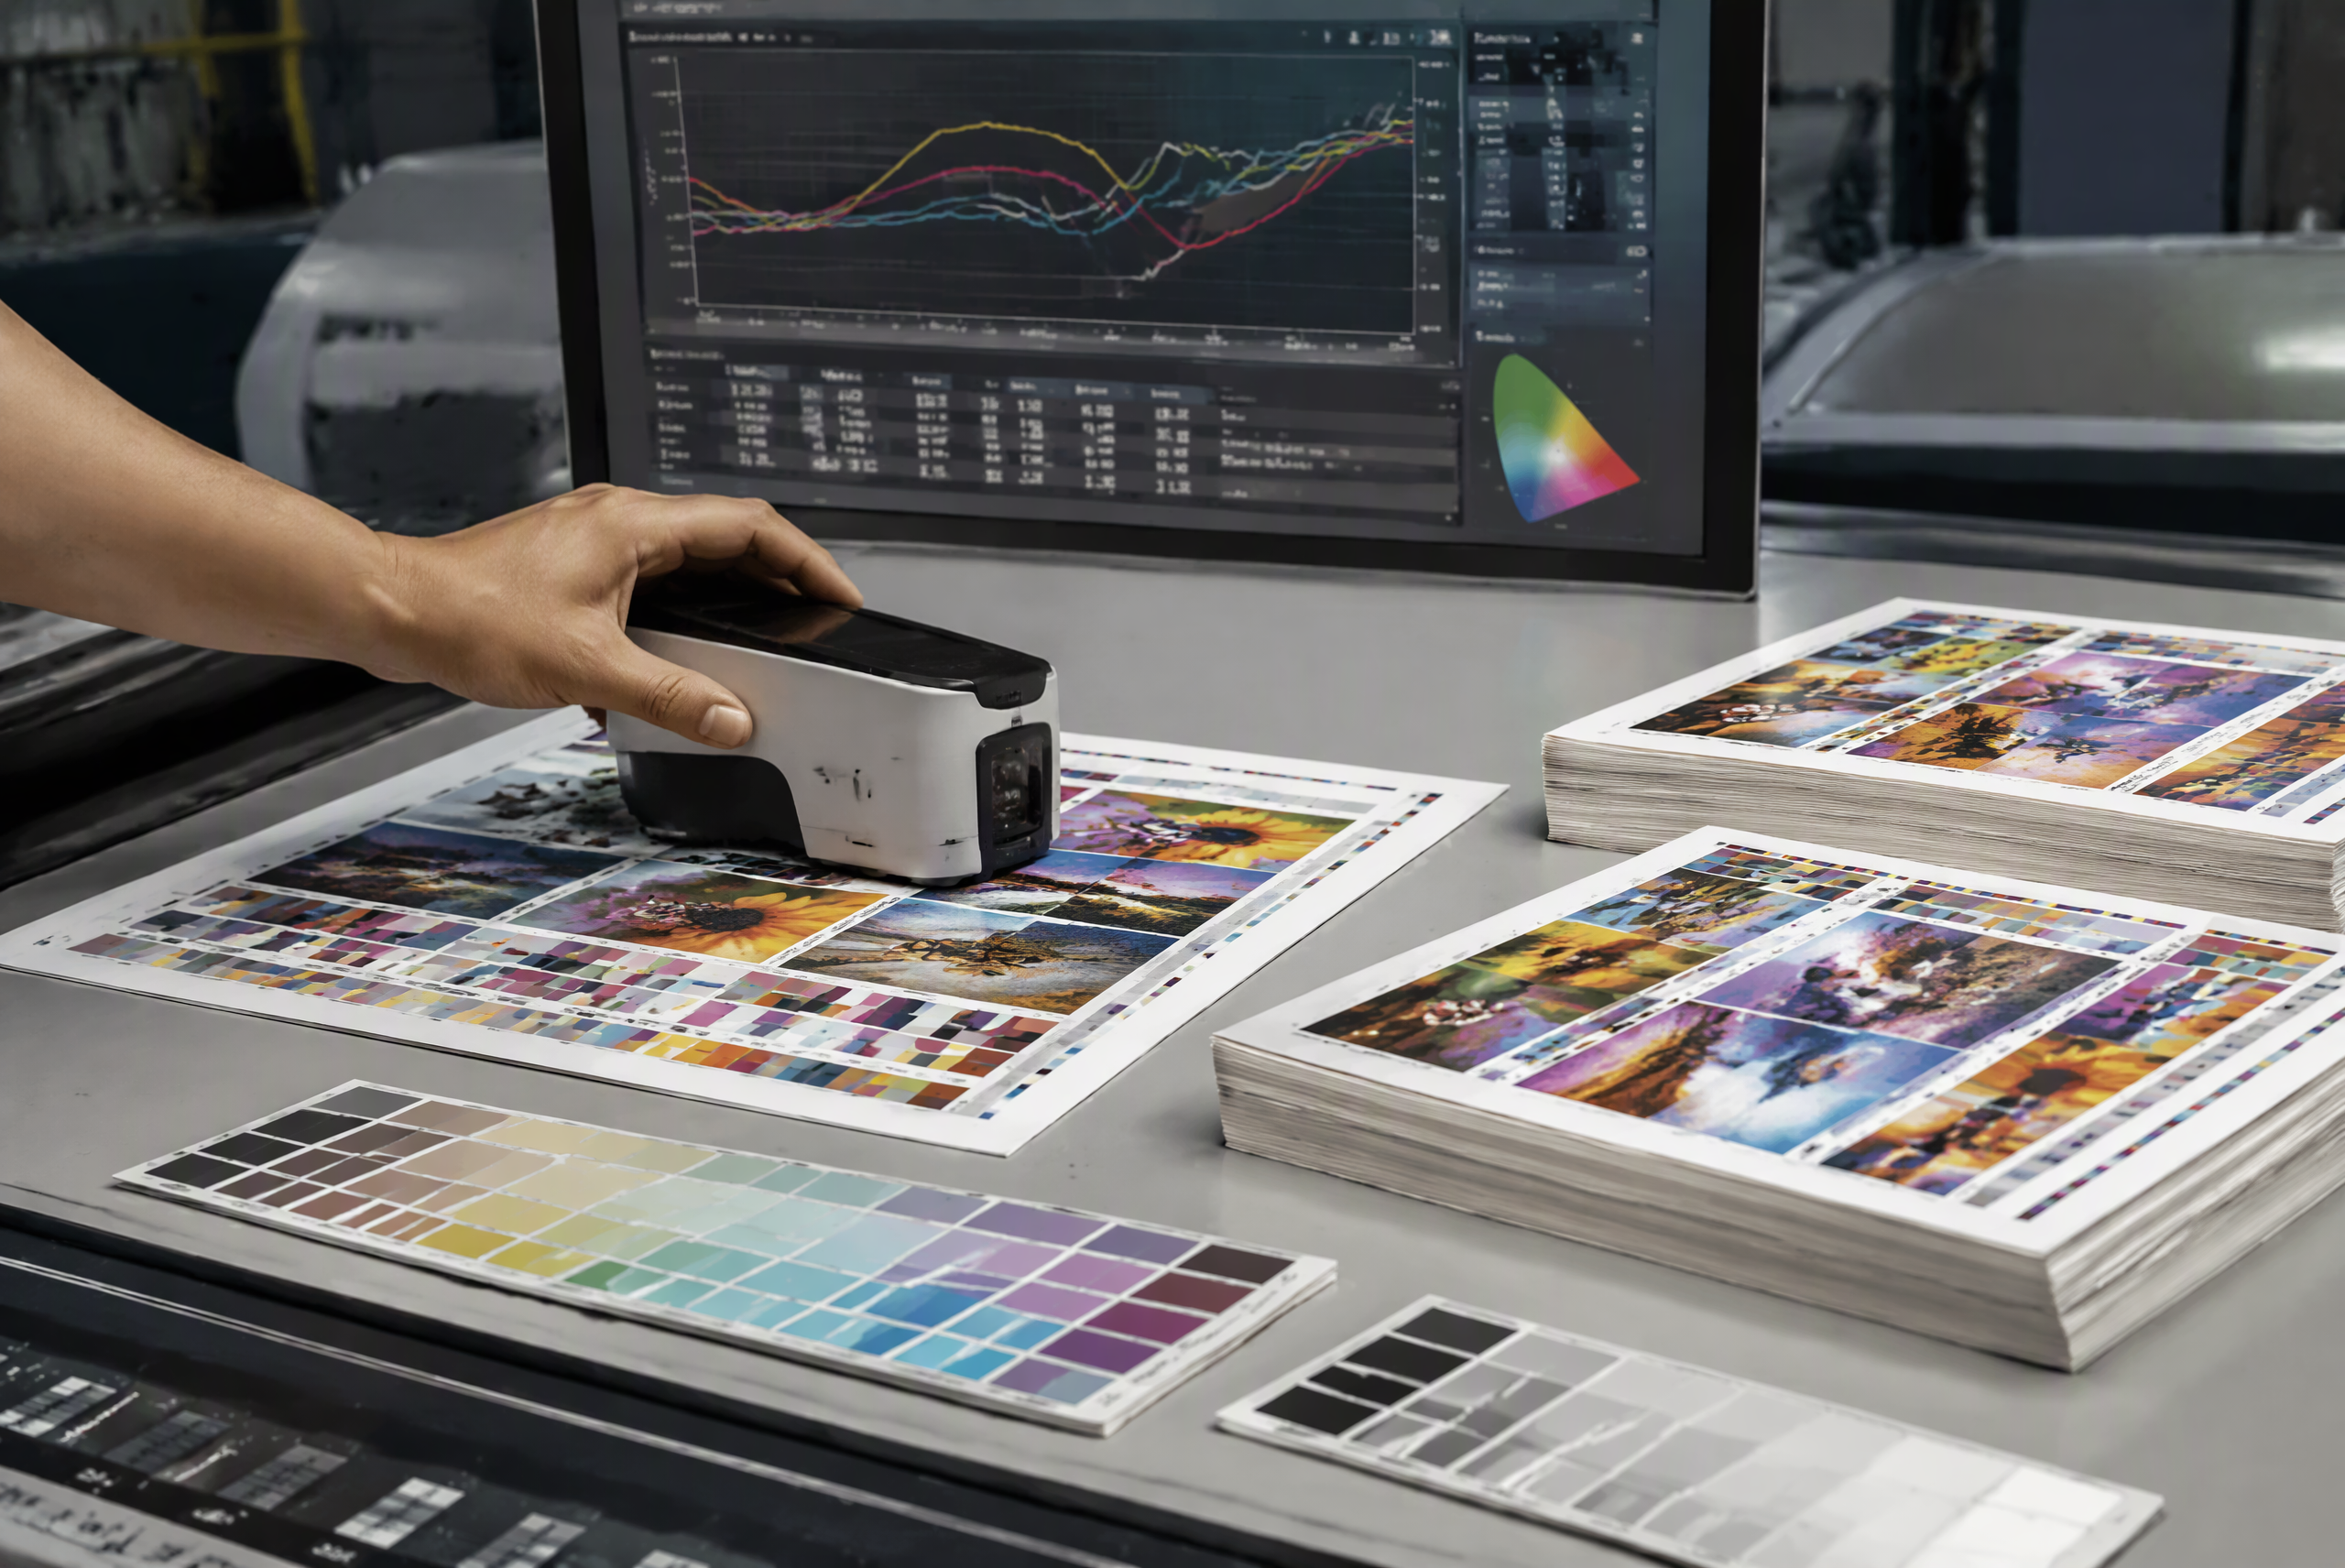
數碼打樣必須跟對色標準。我們車間用的是GMG數碼打樣系統,每個月用分光光度計校準一次。打樣紙和實際印刷用紙盡量保持一致,銅版紙訂單用銅版紙打樣,合成紙訂單用合成紙打樣。別為了省幾塊錢打樣費,用通用紙應付,量產的時候色差全暴露。
二、印刷階段:標準化作業比"老師傅手感"更靠譜
以前靠老師傅"看墨調色",經驗是寶貴,但人總有狀態不好的時候。我們現在推行"標準密度+標準色相"雙控。每單開機前,機長按照工藝卡上的密度值調墨,而不是憑眼睛看。
以我們常用的四色標簽為例,青墨密度控制在1.35到1.45,品紅1.45到1.55,黃1.10到1.20,黑1.80到1.90。這個范圍是我們根據設備特性、紙張特性和客戶容忍度反復試出來的。不同廠家、不同機型,這個值會不一樣,但一旦定下來就不要隨意改。
另外,車間溫濕度對顏色影響不小。冬天干燥,紙張含水量低,同樣的墨量顏色會偏深;夏天潮濕,顏色偏淺。我們車間裝了恒溫恒濕設備,目標溫度23度正負2度,濕度55%到65%。投了這筆錢之后,客戶投訴色差的比例從3%降到了0.5%以下。
三、檢測階段:用數據說話
量產過程中每2000張抽一張測色。用分光密度儀測CMYK的Lab值,跟打樣標準對比,Delta E控制在2.0以內。超過2.0就要停機排查,是墨量變了、水墨平衡跑了,還是紙張批次不一樣。
有些客戶對品牌色特別敏感,比如某些化妝品的專色,Delta E要求控制在1.5以內。這種訂單我們會單獨建工藝檔案,把油墨配方、印刷密度、車間溫濕度全部記錄存檔,下回翻單直接調檔案,不用重新摸索。
小結
色彩管理的核心就一句話:把不確定因素變成確定參數。標準定好了、執行到位了,顏色自然穩定。靠感覺做印刷,時代已經過去了。